ch
 English


不少刚入局 UV 加工行业的从业者都会遇到一个困惑:使用同一台 UV 平板打印机,更换加工基材之后,打样报价差异悬殊,明明设备硬件没有变动,但是耗材损耗、时间成本、良品率却天差地别。很多客户简单将成本归责于设备本身,实则材质属性会直接影响整套 UV 打印工艺流程的综合消耗,今天就从行业实操角度拆解成本差异的核心原因。
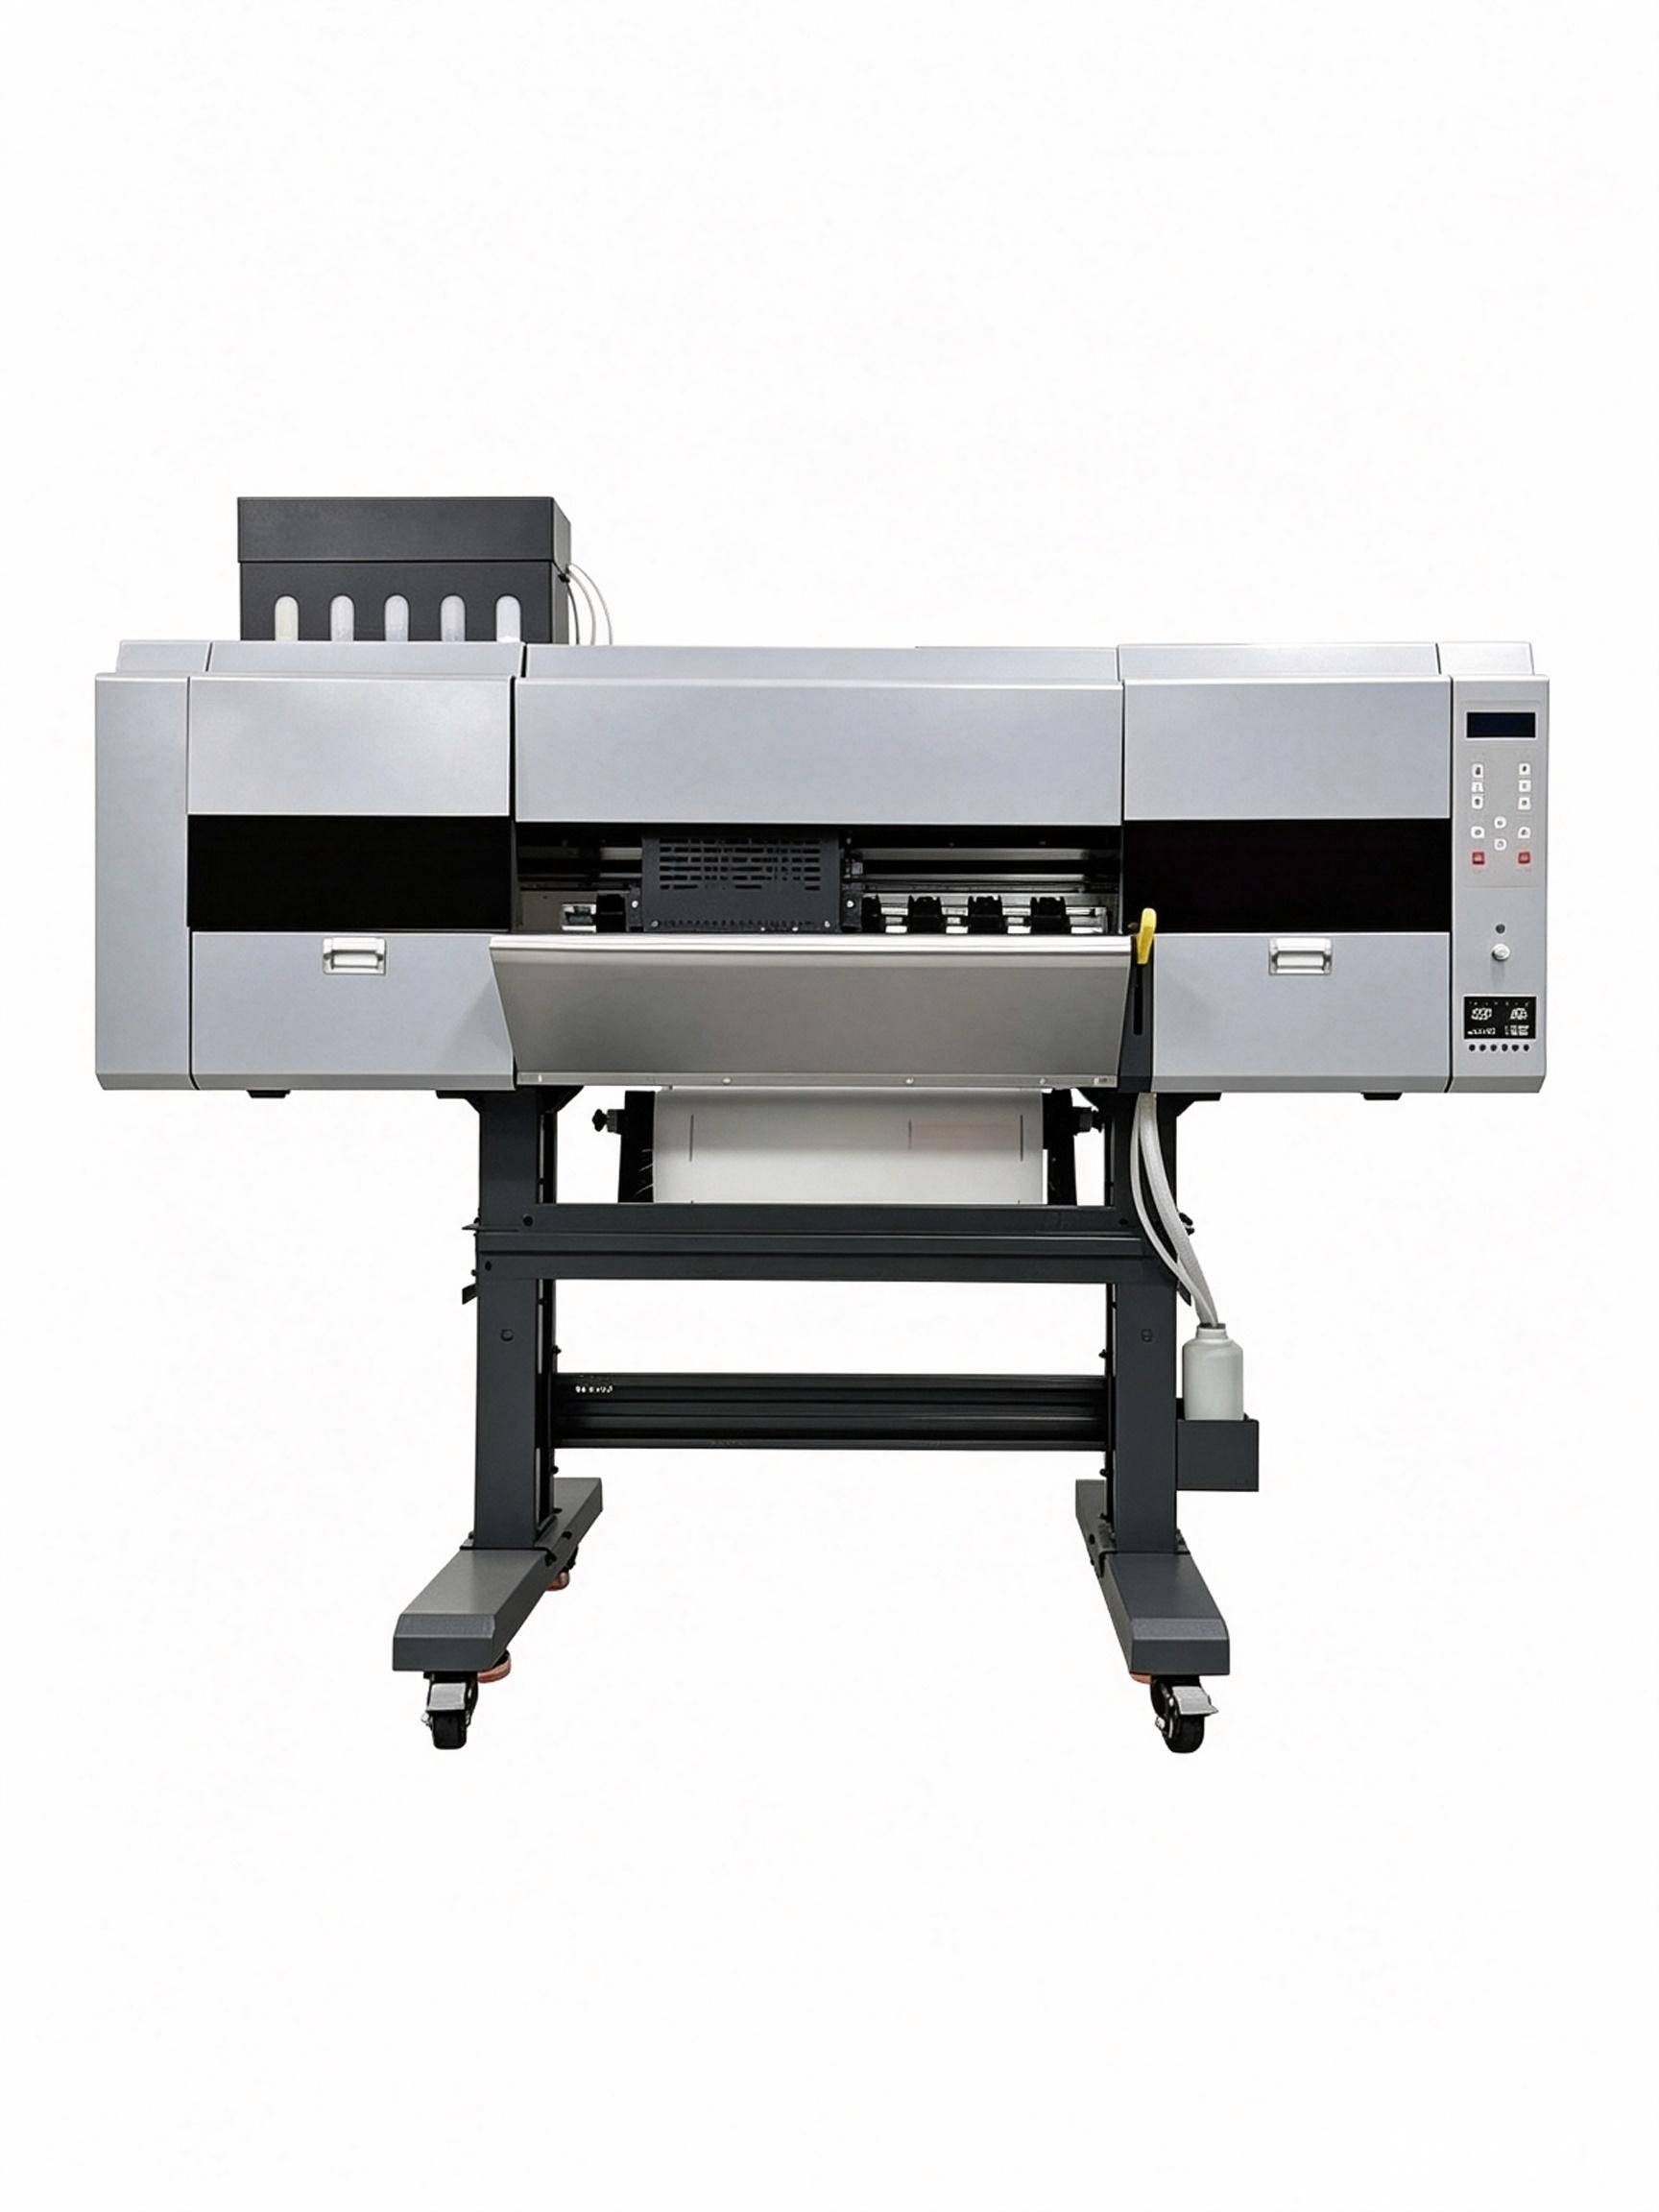
UV 平板打印机在生产链路中承担图像输出、墨水固化成型的核心作用,通过 UV 墨水喷射于基材表面,依靠 UV 灯瞬时光固化完成图文成型,无需制版,适配小批量、多品类打样订单。以精艺诚 2513 型号 UV 平板机为例,设备配置工业级打印喷头,RIP 色彩处理系统支持蒙泰 Maintop、PhotoPrint 软件,介质最大加工幅面 2500×1300mm;打印模式可自由切换 4pass8pass,4pass 打印速度可达 15㎡/h,6pass 速度 10㎡/h,设备额定功率 4000W,支持 110V/220V 宽电压适配,整机硬件参数固定不变。喷头、伺服传动、色彩输出系统不会因为更换物料发生改变,成本变量主要来自基材本身、预处理工艺、墨水消耗、返工损耗四大维度。
首先是基材表面物性带来的预处理成本差异。玻璃、金属、亚克力这类低表面能材质,分子结构致密,墨水直接喷涂容易出现附着力不足、缩孔问题。打样前需要增加等离子处理、底涂涂层等前处理工序,会额外产生药剂耗材以及人工工时。而 PVC、木板、部分涂层板材表面张力达标,可直接上机打印,省去预处理环节,打样成本自然更低。异形基材还需要增加工装夹具定位,调试对位也会拉长打样周期,拉高综合成本。
其次为墨水用量与输出模式的消耗区别。部分深色、不透光基材需要加厚白墨铺底,依托精艺诚 UV 机 RIP 软件,可灵活调整白墨输出层数,白墨层数提升,墨水消耗量会成倍上涨;透明材质多以彩墨打印为主,白墨用量极少。同时,针对纹理粗糙的基材,为保障图文遮盖力,需要调高打印 Pass 数,设备打印速度下降,单位时间能耗、喷头损耗同步增加。同设备不同打印模式下,墨水消耗可以拉开 30%80% 的差距,这也是打样价差的重要来源。
再者是良品率带来的隐性返工成本。像易变形、易吸灰的薄塑胶片材,打印过程极易出现飞墨、颗粒、针孔瑕疵,一次打样不一定能够达标,需要多次调试参数、重复打样。即便精艺诚 UV 平板机硬件运行稳定,基材本身易产生的不良品,会分摊墨水、电力、人工成本。反观平整度高、物性稳定的标准板材,一次成型良品率高,几乎无返工损耗。
最后是后处理工序的附加支出。部分材质打印完成后需要做覆膜、抛光、防护涂层等后道工艺,用来提升耐刮、耐候性能,满足客户的成品验收标准,这部分工序不属于打印机本身,但属于打样交付的必要环节,也会计入整体打样报价。
总的来看,UV 平板机只是图像实现载体,打样成本并非只由设备硬件决定。客户在询盘打样时,应当提供基材材质、厚度、表面状态、成品验收标准,厂家才能精准核算预处理、墨水、返工、后处理等综合成本,避免报价偏差。选对适配的墨水与预处理方案,才是控制不同材质打样成本的关键。